EN
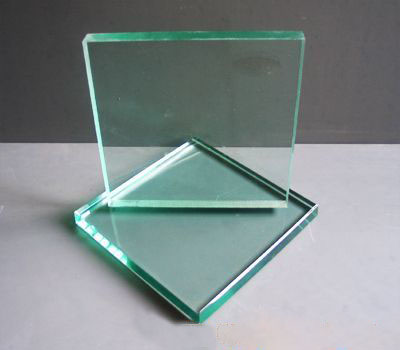
フロートガラスは、建築、自動車、装飾用途などにおいて世界中で最も広く使われている平板ガラスの一種です。1950年代に発明されて以来、従来の研磨ガラス製法に代わる、コストパフォーマンスに優れ、高品質な代替手段として、ガラス加工産業に革命をもたらしました。フロートガラスとは何か、またその製造方法を理解することは、住宅の窓から商業ビルのカーテンウォールに至るまで、さまざまなプロジェクトにおける素材選定について、建築家や施工者、エンジニアが適切な判断を下すうえで重要です。フロートガラスの製造工程は極めて洗練されており、重力のみを用いたシンプルかつ効率的な手法によって、原料から完全に平坦で歪みのないガラス板を生み出し、現在では業界標準となっています。
フロートガラスの特徴は、その優れた平坦性と光学的透明性にあります。これは、温度・組成・材料の流動を精密に制御する独自の製造技術によって実現されます。従来の研磨・研削による加工法とは異なり、フロートガラスは視認性や構造性能を損なう表面の歪みを根本的に排除します。この技術革新により、建築業界および自動車業界におけるガラスの使用方法が大きく変わり、現代建築の窓・ファサード・室内間仕切りなどにおいて、フロートガラスが標準的な選択肢となりました。
フロートガラスの組成と特性について
原料と化学組成
フロートガラスは、シリカ砂、ソーダ灰、石灰石および最終製品の特性を決定するさまざまな化学添加剤を、厳密に配合した混合物から作られます。主成分であるシリカ砂は、この混合物の約70%を占め、ソーダ灰は融点を下げる助溶剤として機能し、石灰石は完成したフロートガラスの安定性を高めます。製造者は、光透過率や色を制御するために酸化鉄などの微量成分を添加し、用途に応じて異なる種類のフロートガラスを生産します。これらの原料の配合比率は極めて重要であり、わずかな変動でも、得られるフロートガラス板の熱的性質、強度、光学的特性に影響を及ぼす可能性があります。
主な性能特性
フロートガラスは、他のガラス材と比較して優れた平面性を示し、大面積のパネルでも表面の凹凸は数ミクロン単位に収まります。この高い平面性により、店舗の storefront( storefront は日本語では「店頭ディスプレイ」や「ショーウィンドウ」が自然)や陳列ケース、自動車のフロントウィンドウなど、光学的透明性が求められ、歪みが視認性を損なうような用途に最適です。フロートガラスは可視光領域全体で優れた透過性を有しますが、製造段階で組成を調整することで、紫外線をカットしたり、日射熱取得を低減させたりすることも可能です。また、ある程度の断熱性能も備えており、強化処理(テンパー)、中空構造への加工、または複層ガラス化(ラミネート)や断熱ガス封入などの追加処理によって、厳しい省エネルギー性能基準にも対応できます。
フロートガラスの製造工程
溶融および組成制御
フロートガラスの製造工程は、1700℃を超える高温に保たれた溶融炉から始まります。この炉では、原料が均一な溶融状態へと完全に溶解します。炉の設計は、フロートガラスの品質を損なう泡や不純物を確実に除去し、溶融物を十分に混ぜ合わせることを目的としており、最新の設備では省エネルギー性を高めるため再生式バーナーが採用されています。溶融したフロートガラスは、溶融室から連続的に次の工程へと流れ込み、ここで材質の特性を一定に保つために、温度管理が極めて重要となります。高度な監視システムにより、溶融工程中の組成および温度が常時モニタリングされ、供給速度や熱量投入をリアルタイムで調整することで、すべてのロットが厳格な仕様を満たすよう制御されます。
錫浴槽と浮遊工程
フロートガラスの製造において、変革的な工程は、溶融したガラスを溶融スズの浴に流し込む段階で起こります。このとき、ガラスはスズの上に浮かび、完全に平滑なシート状に広がります。この画期的な技術は1950年代に開発されたもので、重力の作用により、密度の高い溶融スズの上に、より軽い溶融フロートガラスが自然に浮かぶという物理的性質に基づいています。ガラスはスズ表面全体に均一に広がり、滑らかなスズ面と接触したまま冷却・固化することで、厚みのばらつきが極めて小さくなります。この「浮遊」プロセスにより、従来の平板ガラス製造法で必要だった研削や研磨工程が不要となり、生産コストの大幅な削減と表面品質の向上が実現しました。フロートガラスは数分間にわたりスズ浴上に留まり、約600℃まで制御された冷却を行った後、アニーリング(応力除去熱処理)工程へと進みます。
冷却およびアニーリング
フロートガラスが最適な剛性に達すると、ローラーによって錫浴から長いアニーリングチャンバーへとシートが導かれ、温度が徐々に室温まで下げられます。この制御された冷却プロセスはフロートガラス製造において不可欠であり、急激な温度変化によって生じる熱応力や割れを防ぎます。アニーリング処理には、フロートガラスシートの厚さに応じて数時間かかる場合があり、より厚い 製品一覧 シートほど冷却時間が必要となります。アニーリング中、フロートガラスの分子構造が安定化し、機械的強度および耐熱衝撃性が確保されるため、厳しい使用条件にも耐えられる材料となります。メーカーでは、アニーリングの温度履歴を継続的に監視し、フロートガラスの厚さや組成に応じて加熱・冷却速度を調整し、内部応力の最適な分布を実現しています。
フロートガラスの用途と選定
建築・建築用
フロートガラスは、光学的透明性、寸法安定性、および特殊ガラス材と比較したコスト効率の高さを兼ね備えているため、建築用途で最も広く用いられています。建物のファサードでは、固定窓、カーテンウォールシステム、ガラスブロック構成部材などに頻繁に採用されており、その平坦性により外観の均一性や熱性能の安定性が確保されます。商業ビル内の内装間仕切りやガラスドアでも、フロートガラスが一般的に使用されています。これは、視認性を損なわず、職場の美観や見通しを妨げるような歪みが生じないからです。また、フロートガラスは強化フロートガラス、積層フロートガラス、断熱複層ガラス(IGU)など、多くの付加価値製品の基板としても活用されています。これらの製品は、現代の省エネ基準や安全規制を満たすよう設計されています。
自動車および産業用アプリケーション<br>
自動車メーカーは、光学的透明性と正確な寸法が絶対に不可欠な車両のフロントガラスおよびサイドウィンドウに、フロートガラスを多用しています。自動車向けに使用されるフロートガラスは、安全性向上のための強化処理や、衝撃時に破片を保持するための積層処理など、追加の加工を施されます。産業機器メーカーは、高い透明性と極めて少ない歪みが正常な機能に不可欠なディスプレイパネル、保護バリア、光学部品などにフロートガラスを仕様として指定しています。また、フロートガラスは家具の天板や装飾パネルなど、一般消費者向け製品にも広く用いられており、その素材としての汎用性が多様な市場セグメントにわたって証明されています。
よくある質問
原因は フロートガラス 他の種類の平板ガラスと何が異なるのでしょうか?
フロートガラスは、溶融したガラスを溶融スズの上に浮かべて製造するという根本的に異なる方法で作られます。この方法により、研磨やポリッシュなどの後工程を経ることなく、完全に平坦な表面が得られます。この「フローティング」技術によって、従来の引き延ばし法やロール成形法で生じていた表面の歪みが解消され、光学的透明性や寸法精度が求められる用途において、フロートガラスは優れた性能を発揮します。また、フロートガラスの製造プロセスでは、二次加工工程が不要となるため、他の製法と比較してコスト面でも有利です。これにより、メーカーおよび最終ユーザー双方の生産コスト削減と利益率向上が実現されます。
フロートガラスは製造工程で再利用またはリサイクルできますか?
フロートガラスは、回収・処理時の汚染管理を厳密に行うことで、新たなフロートガラス製造に再利用・リサイクルが可能です。メーカーは、リサイクルされたフロートガラスのクラッシャー(破砕ガラス)を原料混合物に混入させることで、エネルギー消費量および原材料の使用量を削減しつつ、製品品質を維持できます。フロートガラスのリサイクルは、埋立地への負荷低減や持続可能性目標の達成に貢献しますが、その実現には回収インフラおよび選別システムへの物流面・汚染防止面での投資が必要です。
厚さはフロートガラスの特性および製造プロセスにどのような影響を与えますか?
フロートガラスの厚さは通常2ミリメートルから19ミリメートル以上まで幅広く、製造時の機械的強度、熱的特性、およびアニーリング時間に直接影響します。厚手のフロートガラス板は、薄手のものと比べて構造的な剛性や遮音性が高いため、用途に応じた厚さ選定が極めて重要です。一方、厚手のフロートガラスではアニーリング工程における冷却時間が大幅に長くなり、生産サイクル時間とエネルギー消費量が増加します。これに対し、薄手のものは速やかにアニーリングされ、製造工程においても出荷段階へと早期に移行できます。